

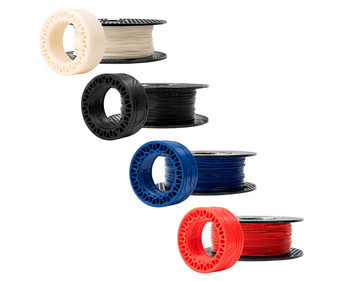


Prusament TPU 95A
Für Griffe, flexible Verbindungen und funktionale Bauteile
- flexibel und belastbar
- hohe Schlagfestigkeit
- geringe Feuchtigkeitsaufnahme
Prusament TPU 95A für flexible und belastbare 3D-Drucke
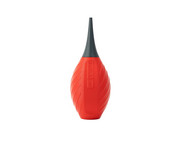
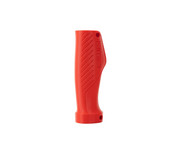
Mit dem Prusament TPU 95A lassen sich flexible Bauteile drucken, die zugleich belastbar und formstabil bleiben. In dünnen Schichten ist das Material weich und biegsam, in stärkeren Wandungen dagegen deutlich fester. Dadurch eignet es sich unter anderem für funktionale Teile, Griffe, flexible Verbindungen oder verschleissbeanspruchte Komponenten.
Flexibel, widerstandsfähig und auch bei Kälte einsetzbar
Das TPU zeichnet sich durch hohe Elastizität, Schlagfestigkeit und Verschleissfestigkeit aus. Diese Eigenschaften bleiben auch bei Temperaturen bis - 50 °C erhalten. Hinzu kommen eine geringe Feuchtigkeitsaufnahme, eine hohe Hydrolysebeständigkeit sowie eine gute Beständigkeit gegenüber Ölen und Fetten.
Präzise gefertigt für zuverlässiges Drucken
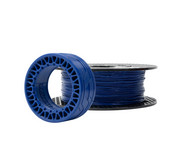
Prusament TPU 95A wird mit einem Filamentdurchmesser von 1,75 mm und einer maximalen Toleranz von ± 0,06 mm gefertigt. Durchmesser und Ovalität werden über die gesamte Spule hinweg gemessen und dokumentiert. Eine angepasste Polymerstruktur soll ausserdem verhindern, dass sich das flexible Filament im Extruder verheddert.
NFC-Tag mit Materialinformationen
Die Spule ist mit einem wiederbeschreibbaren NFC-Tag nach dem OpenPrintTag-Standard ausgestattet. Darauf sind wichtige Materialdaten hinterlegt, die sich beispielsweise mit der Prusa-Mobile-App auslesen lassen. Die Informationen stehen auch offline zur Verfügung.
Das Wichtigste auf einen Blick:
- 500 g TPU 95A
- Filamentdurchmesser: 1,75 mm
- Durchmessertoleranz: ± 0,06 mm
- weich und biegsam bei dünnen Schichten
- hohe Verschleiss- und Schlagfestigkeit
- empfohlen für alle Prusa FDM-3D-Drucker
- empfohlene Düsentemperatur: 230 ± 10 °C
- empfohlene Heizbetttemperatur: 65 ± 10 °C
- empfohlene Düse: 0,4-mm-Messingdüse
- NFC-Tag mit OpenPrintTag
Bitte beachten Sie: Je nach Drucker können zusätzliche Einstellungen erforderlich sein. Bei glatten Druckblechen ist eine Trennschicht nötig. Wurde das Filament feucht gelagert, kann vor dem Drucken eine Trocknung erforderlich sein. Grosse Drucke können zum Verziehen neigen.


